冲孔网开孔率与筛分效率的关系及网面平整度管控方法
冲孔网的开孔率,从来不是图纸上一个简单的百分比数字。它直接决定了筛分效率的上限——开孔率每提升1%,处理量可能跃升3%以上,但与此同时,网面平整度一旦失控,物料就会在筛面上跑偏、堆积,甚至提前撕裂网孔边缘。这个矛盾,几乎每个筛分车间的老师傅都深有体会。
行业现状:效率与平整度的两难
放眼国内金属丝网加工市场,不少厂家为了追求高开孔率,盲目加大冲孔直径、缩小孔间距,结果网面应力集中,冲压后翘曲变形严重。客户买回去装上振动筛,头三天效率确实漂亮,一周后就开始出现物料卡孔、筛网抖动异响——平整度崩塌带来的后遗症,远比开孔率不足更致命。河北展金丝网制品有限公司在多年工程丝网制品定制实践中发现,真正的技术分水岭,恰恰在于如何在开孔率与结构强度之间找到那个动态平衡点。
核心管控:从模具到张力的全链路锁控
要解决平整度问题,不能只盯着冲床那一瞬间。我们内部有一套三段式管控法:
- 模具间隙动态补偿——根据板材厚度实时调整凸凹模间隙,控制在板厚的12%-15%之间,避免冲切边缘毛刺拉伤网面;
- 步进送料张力闭环——冲孔过程中通过伺服电机实时监测卷料张力,波动幅度超过±3%时自动纠偏,防止局部拉伸变形;
- 辊压矫平后处理——冲孔完毕的卷网必须经过七辊矫平机,矫平辊压力按对角线方向逐级递减,消除残余应力。
以常见的Φ5mm孔、开孔率42%的冲孔网为例,按上述工艺管控,平整度可以稳定控制在每平方米翘曲≤2mm,而行业平均水平通常在5-8mm。差距不是靠运气,而是每个环节的量化控制。
选型指南:别只看开孔率数字
很多采购经理习惯把开孔率当成唯一硬指标,这其实是个误区。筛分效率 = 开孔率 × 有效过筛面积系数 × 物料流动系数。物料特性不同,最优开孔率截然不同——筛分干燥颗粒物料,开孔率可以放心做到45%以上;但处理湿黏物料或纤维状杂质时,开孔率超过35%反而容易造成堵孔,此时更需要关注孔型倒角的光滑度。
我们通常建议客户做小样试冲,用实际物料跑一遍振动台测试,观察网面变形量和物料通过率,再确定量产参数。河北展金丝网制品有限公司的金属丝网加工车间常备12种不同孔径的测试模具,最快48小时出试冲样,就是为了帮客户避开“纸上谈兵”的坑。无论是护栏网、防护网还是高精度冲孔网,选型逻辑都是相通的:先定工况,再算开孔率,最后校核平整度。
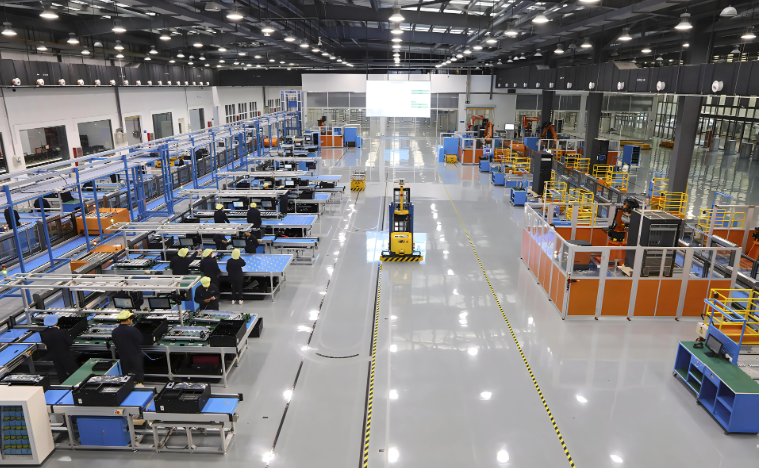
从矿山筛分到食品分级,从环保过滤到声学装饰,冲孔网的应用边界还在不断拓宽。特别是新能源电池材料筛分领域,对网面平整度的要求已经严苛到每平方米翘曲≤1mm。未来,智能化在线检测会成为冲孔网生产线的标配——通过激光轮廓扫描仪实时反馈平整度数据,自动修正冲压参数,把人工经验彻底转化为数字模型。这条路,河北展金丝网制品有限公司已经在走了。
筛分效率的提升没有终点,但每一步扎实的工艺改进,都会在客户的产线上变成实实在在的吨产量。下次当你面对一张冲孔网时,不妨多问一句:它的平整度,对得起它的开孔率吗?