金属丝网深加工中护栏网焊接工艺的质量控制要点
焊接花点虚焊频发?护栏网强度隐患往往藏在看不见的熔池里
在金属丝网加工车间里,护栏网焊点出现**鱼鳞状裂纹**或**虚焊**是让技术员最头疼的问题。尤其当焊丝偏离经纬丝交叉核心区超过1.5mm时,抗拉强度会直降40%以上。河北展金丝网制品有限公司在承接工程丝网制品定制项目时发现,很多焊接缺陷并非操作工手艺问题,而是源于**母材表面氧化层未彻底清除**——镀锌丝表面的锌层在高温下会形成低熔点共晶体,若预热时间不足,熔池内会产生气孔。
为什么同一台焊机、同样的电流参数,不同批次的护栏网成品率能差出15%?根源往往在于**原材料的硅含量波动**。当丝材硅含量超过0.3%时,熔池流动性会显著增强,若此时焊接速度未同步调整,极易造成焊点塌陷。
从焊核直径到热影响区:三个必须死磕的量化指标
对于防护网这类高频次受力的产品,焊接质量不能只靠目测。我们内部执行的标准是:焊核直径必须达到丝径的1.8倍以上,且热影响区宽度控制在0.8-1.2mm之间。低于这个范围,焊点脆性大;超出则容易退火软化。采用**中频逆变直流点焊机**并配合恒流控制模式,能将电流波动抑制在±3%以内,远比传统工频焊机稳定。
此外,电极压力的设定常被忽视。以直径4.0mm的低碳钢丝为例,电极压力宜取180-220N,压力过小会引发飞溅,过大则导致焊点压痕过深,直接削弱网面平整度。这些细节,在批量生产冲孔网与护栏网时差异尤为明显。
对比:手工焊vs自动排焊——效率与稳定性的博弈
手工焊接灵活,但焊点间距误差往往超过±2mm,且受操作者情绪影响大。自动排焊机虽然前期投入高,但通过伺服电机驱动的定位系统,能让焊点间距偏差稳定在±0.3mm以内。河北展金丝网制品有限公司在护栏网车间做过实测:自动焊接的疲劳寿命(按10万次震动测试)比手工焊高出22%。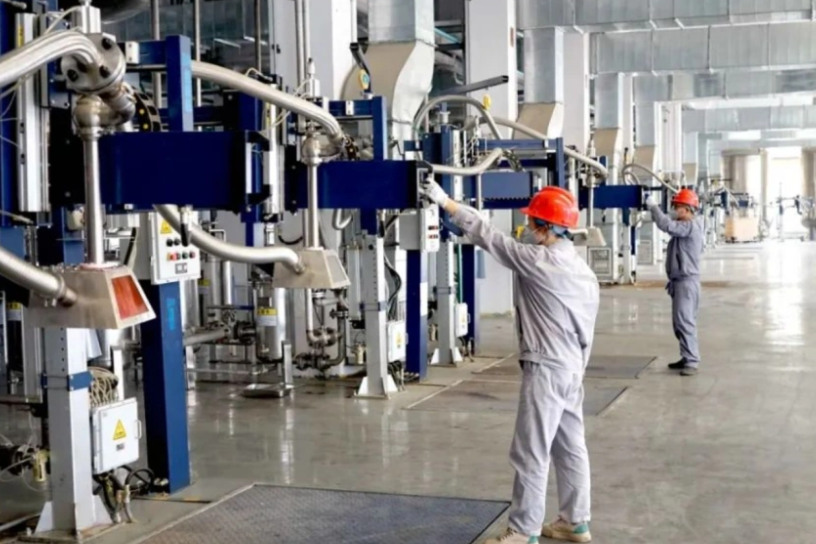
当然,自动焊并非万能。若网片在夹持过程中发生微小翘曲,焊接压力分布就会不均。因此,我们建议在焊前增加一道**辊压矫平工序**,确保丝材直线度误差≤1mm/m。
建议:把焊接质量控制前移到丝材入场检验环节
与其在焊后修补,不如在源头掐断问题。建议同行在采购镀锌丝时,重点检测**锌层均匀性**(用硫酸铜法抽检)和**抗拉强度波动范围**(控制在±50MPa内)。对于工程丝网制品定制订单,最好要求钢厂提供硅、锰元素的炉批号数据。
另外,焊轮(电极)的修整频率也值得关注——每焊接5000个焊点后,应用砂纸打磨电极头并测量其端面直径,磨损超0.5mm必须更换。很多车间为了赶工期忽略这一步,结果焊点强度离散度越来越大。最后提醒一句:焊接车间的环境湿度控制在60%以下,能有效减少冷裂纹的产生。这方面,河北展金丝网制品有限公司:金属丝网加工,护栏网,防护网,冲孔网,工程丝网制品定制等全流程品控体系,可供业内同行参考借鉴。