工程丝网制品按需定制流程详解及冲孔网加工技术要点
工程丝网制品的定制采购,从来不是简单的“选个型号、报个价格”就能了事。尤其是在高速公路护栏、矿山筛网、建筑防护等领域,丝网的材质、孔径、丝径、甚至边部处理方式,都直接影响工程安全与使用寿命。河北展金丝网制品有限公司在金属丝网加工领域深耕多年,深知定制流程的每一步都关乎最终成品的性能表现。下面,我们从实际生产角度,拆解一套完整的按需定制流程,并重点讲讲冲孔网加工中容易被忽略的技术细节。
一、定制流程的五个关键节点
一套规范的工程丝网制品定制流程,通常包含这五个阶段:需求确认 → 图纸/样品评审 → 原材料选型 → 试产打样 → 批量生产与质检。每一个节点都不能跳步,尤其是“图纸评审”环节——很多客户提供的CAD图纸只标注了外形尺寸,却忽略了孔径公差和毛刺方向要求,这往往成为后期安装时“对不上”的隐患。
以护栏网为例,如果立柱间距是2.5米,网片宽度就得预留15-20mm的热胀冷缩余量;而防护网则要重点考虑网孔形状与落物冲击角度的关系。这些参数,没有经验积累的加工厂很难一次到位。
冲孔网加工:模具与冲速的平衡
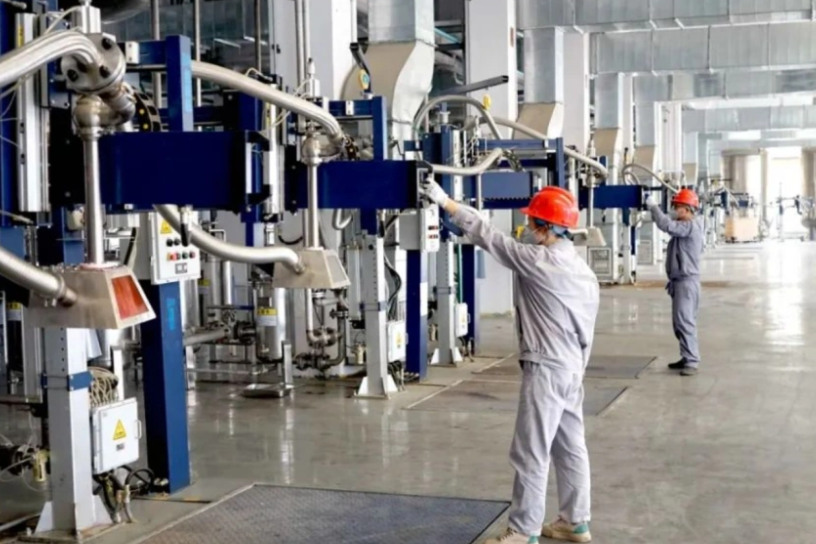
冲孔网是工程丝网制品中技术要求较高的品类。常规的圆孔、方孔、长腰孔之外,我们常遇到客户要求“孔径公差±0.05mm”的情况。要达到这个精度,模具间隙必须控制在丝材厚度的8%~12%之间——间隙过小,冲头磨损快;间隙过大,孔边缘会塌角,直接影响网面平整度。
另外,冲床的冲速也不是越快越好。对于厚度超过3mm的钢板,建议冲速控制在40-60次/分钟,否则容易产生“二次剪切”现象,导致孔径偏大或边缘撕裂。河北展金丝网制品有限公司的车间里,每台冲床都配有独立的转速调节器,目的就是针对不同材质(镀锌板、不锈钢、铝板)做精细化调整。
二、几个必须提前确认的注意事项
在工程丝网制品定制过程中,有几个细节是采购方容易忽略的,这里重点提醒:一是表面处理方式,镀锌(热镀/电镀)还是喷塑?热镀锌的锌层厚度通常要求 ≥ 85μm,但如果在沿海高盐雾环境,建议直接选热浸镀铝锌;二是边部处理,是切直边还是卷边?卷边虽然增加成本,但能有效防止安装时划伤工人或破坏防腐层;三是包装方式,出口订单往往需要熏蒸托盘和缠绕膜加护角,这个在报价时就要明确,否则到港后才发现包装破损就晚了。
三、常见问题与解决方案
- 问题:网片对角线误差超过3mm? 主要原因在于裁切时定位不准。解决方案:批量生产前务必做首件全尺寸检验,用激光测距仪复核对角线,而非只用卷尺量边长。
- 问题:冲孔网孔位偏移? 这通常与模具导柱间隙磨损有关。建议每冲压5万次后,对模具进行一次精度复检,并记录磨损数据作为下次换模的依据。
- 问题:护栏网立柱与网片连接处生锈? 多数是镀锌层在焊接时被破坏。解决方案:焊接后补涂富锌漆,且涂层厚度不低于原镀层厚度的1.2倍。
在河北展金丝网制品有限公司的日常生产中,我们要求每批工程丝网制品定制订单都附有材质报告单和尺寸检测记录,这不仅是对客户负责,也是让金属丝网加工行业逐步摆脱“低质低价”标签的必要动作。毕竟,防护网和冲孔网这类产品,一旦安装到现场,返工成本远超采购差价——前期多花半小时沟通,胜过后期三天的补救。
工程丝网制品的定制,本质上是把使用需求转化为精确的加工参数。无论是护栏网的抗风压计算,还是冲孔网的孔径比(通常建议控制在30%~50%之间以保证网面强度),都需要供需双方在技术层面深度对齐。如果您手头有具体的项目图纸,欢迎直接与我们的技术员沟通——毕竟,丝网加工里很多“说不清”的细节,一张标注完整的图纸就全明白了。